Контрольное взвешивание на конвейере: как связать результат, изделие и подтверждённую отбраковку
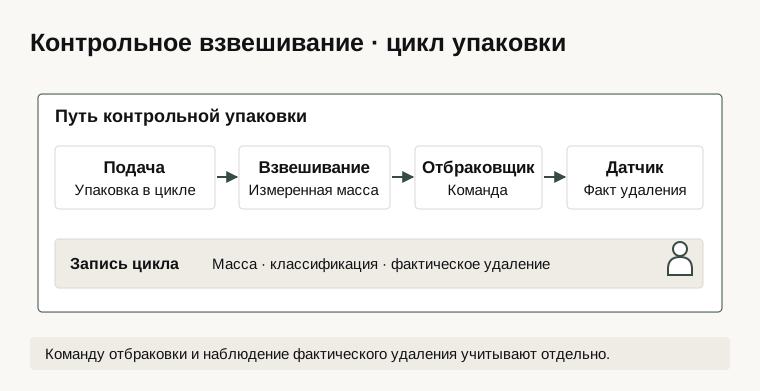
Конвейерное контрольное взвешивание нужно принимать как единый цикл: упаковка проходит измерительный участок, получает оценку и при необходимости удаляется из потока. Правильная масса в журнале ещё не подтверждает, что нужное изделие действительно направлено в нужный выход.
Определить продуктовые условия
Для первого проекта выберите конкретную упаковку, её размеры и состояние при прохождении. Подготовьте реальные образцы и описание подачи. Запишите диапазон рабочих скоростей линии и требования к расстоянию между изделиями по документации выбранного решения.
Уточните, что считается контролируемой величиной и кто утверждает классификационные границы. Допуски и метрологические требования задают для конкретного применения. Универсальный числовой порог из чужого примера здесь не подходит.
Разные продукты могут по-разному проходить конвейер и взаимодействовать с отбраковщиком. Поэтому список номенклатуры включают в проект заранее. Успешная проверка одной устойчивой коробки не подтверждает все пакеты и ёмкости предприятия.
Связать измерение с перемещением
Покажите датчик появления, весовой участок, контроль движения и место отбраковки. Укажите, как система сопровождает изделие между ними. Смена скорости и остановка линии не должны оставлять скрытый вопрос, к какой упаковке относится решение.
| Результат наблюдения | Что он действительно подтверждает |
|---|---|
| Значение массы | Полученное измерение при заданных условиях |
| Классификация | Решение по действующей продуктовой настройке |
| Команда отбраковки | Выданное указание механизму |
| Подтверждение удаления | Предусмотренное наблюдение фактического действия |
| Итоговый учёт | Согласованный результат всего цикла |
Проекту нужны отдельные состояния для неполного измерения и неподтверждённой отбраковки. Их нельзя молча относить к нормальному выпуску. Порядок остановки, изоляции продукции и восстановления определяют владельцы линии совместно с поставщиком.
Проверить работу отбраковщика
Приёмка охватывает измерение и правильное удаление изделия. Уточните доступность подтверждающего датчика, состояние места сбора и необходимые условия работы механизма. Для пневматического устройства состав подтверждений зависит от фактической комплектации.
Испытания проводят на предусмотренных образцах и в разрешённых условиях. В протоколе сохраняют настройку продукта, скорость, наблюдаемый результат и физическую судьбу контрольной упаковки. Один счётчик выданных команд не заменяет такую проверку.
Не следует отождествлять рабочую функциональную проверку с обязательной метрологической процедурой. Их применимость, документы и исполнителей определяют отдельно для конкретной системы и юрисдикции. Информационный проект сам по себе не подтверждает юридическую пригодность измерений.
Встроить данные в наблюдение производства
Согласуйте передачу массы, классификации, продуктовой настройки и итоговых состояний. Отчёт должен объяснять границы учёта и отличать подтверждённую отбраковку от незавершённого случая. При смене продукта сохраняют контекст обеих настроек.
Если пост расположен в отдельном корпусе, для сетевого участка можно рассмотреть NanoStation M2 после обследования трассы и питания. Радиомост не является весовым контроллером и не обеспечивает сопровождение упаковки до отбраковщика.
Локальная работа линии и удалённая статистика имеют разные границы. При разрыве связи действие с продуктом должно соответствовать утверждённой логике оборудования. После возврата проверяют полноту доступных результатов, не достраивая неизвестные случаи по общему итогу смены.
Сформировать запрос и приёмку
Подготовьте образцы продукции, схему конвейера, список настроек и требуемые подтверждения. В приёмке включите штатный проход, контрольное отклонение и разрешённые исключения. Итогом станет проверенная связка «изделие — масса — решение — действие» с понятным порядком работы при неподтверждённом результате.