Прессование металлического профиля: как связать заготовку, матрицу и последующую историю выхода
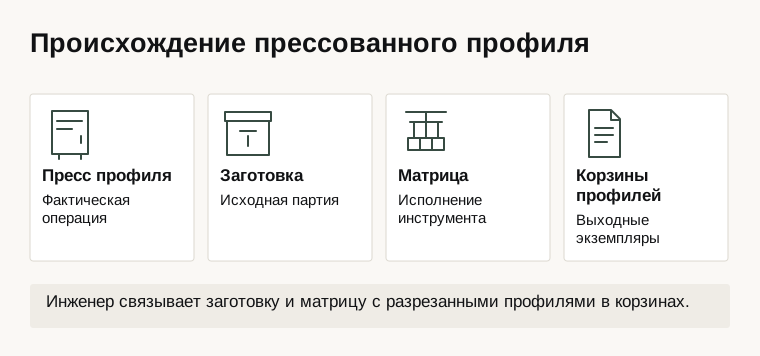
История прессования металлического профиля должна связывать заготовку, установленную матрицу и дальнейшее движение полученного материала. Номер задания пресса не описывает весь выход после резки и последующих операций. Для прослеживаемости требуется согласованная модель материальных преобразований.
Определить исходные объекты
Сохраните происхождение заготовки, сплав, партию и фактическую единицу загрузки в принятом учёте. Заготовки одного задания могут происходить из разных исходных единиц. Плановая очередность должна оставаться отличимой от фактического поступления в пресс.
Матрица имеет собственную идентичность и историю применённого состояния. Номер профиля и номер конкретной оснастки не взаимозаменяемы. Если оснастка изменена или заменена, событие должно иметь границу применимости к выходу.
Связать подготовку и прессование
Укажите предусмотренные операции подготовки и их источники данных. Температура оборудования, заготовки и фактические показания в другой точке относятся к разным объектам. Нельзя подписывать все температурные каналы одинаковым словом «металл».
Presezzi в описании своей системы данных связывает заготовки, контекст матрицы и заказа с последующими операциями. Это пример сквозного подхода. Фактический состав линии и доступность функций подтверждают по конкретной установке.
| Объект | Основная связь | Важное различие |
|---|---|---|
| Заготовка | Источник и загрузка | План и фактический металл |
| Матрица | Экземпляр и состояние | Чертёж профиля и оснастка |
| Прессование | Выполнение и выход | Команда и завершённый проход |
| Профиль | Резка и последующий маршрут | Валовая длина и годный выход |
Сохранить фактическое выполнение
Для каждого прохода нужны идентификатор, границы и статус. При измерениях укажите точку, единицу и пригодность. Уставки и наблюдаемые величины хранят отдельно, сохраняя применённую версию задания.
Изменения внутри выполнения должны быть связаны с материалом в реально обеспеченном охвате. Если точная продольная принадлежность не установлена, не следует создавать её по одному времени. Ограничение лучше сохранить, чем приписать измерение неверному участку.
Описать разделение выхода
Резка создаёт дочерние единицы с собственными идентификаторами и принадлежностью к исходному материалу. Для корзины или пакета профилей нужен фактический состав. Постоянный номер транспортной тары не заменяет переменный материал внутри неё.
Отдельно учитывайте обрезь, технологический остаток и материал с отклонениями по принятому порядку. Сумма движений механизма или число проходов не равны годному выпуску. Количественное основание каждого показателя должно быть известно.
Связать последующие операции
Предусмотренные охлаждение, правка, обработка и контроль имеют собственные записи. При совместной обработке нескольких единиц сохраняйте состав загрузки и его изменение. Общий статус оборудования не подтверждает прохождение конкретного пакета.
Например, в одну корзину помещены профили из нескольких проходов, а часть затем перемещена в другую. Если учитывать только последний номер задания, происхождение станет ложным. Нужны события комплектования и разделения с сохранением родительских связей.
Принять генеалогию профиля
Проверьте согласованный пример от исходной заготовки и матрицы до резки, комплектования и последующего документа. Сверьте принадлежность реального материала с записью. Отдельно рассмотрите неполный проход и ручное исправление идентичности.
Режимы пресса, свойства сплава и критерии пригодности определяют профильные специалисты. Информационная интеграция не назначает их. Начните с карты преобразования одной заготовки и паспорта оснастки, затем согласуйте минимальные свидетельства каждого перехода и образец истории готового профиля.