Проволочная электроэрозионная обработка: как связать заготовку, задание и фактическую историю реза
Проволочная электроэрозионная обработка требует связать конкретную заготовку с программой, установкой и фактическим прохождением реза. Сохранённый файл NC не объясняет, какие детали действительно получены. Информационный проект участка должен учитывать электродную проволоку, рабочую среду, остановки и последующее подтверждение результата.
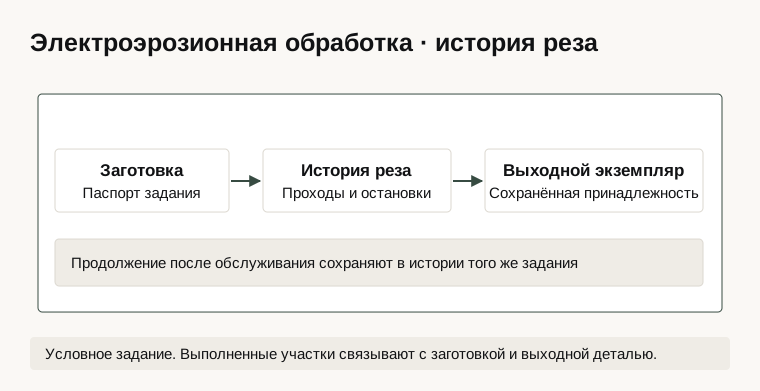
Создать паспорт задания
Идентифицируйте заготовку, материал и исходную производственную принадлежность. Свяжите задание с чертежом, редакцией программы и предполагаемыми деталями. Если одна заготовка содержит несколько выходных объектов, каждому нужна отдельная будущая идентификация.
Программа и её загрузка на станок являются разными событиями. Сохраните точную версию, полученную контроллером, и основание соответствия заданию. Ручное исправление на станке должно оставаться в истории, иначе архивная программа может не описывать выполненную обработку.
Зафиксировать установку и ресурсы
Для выполнения зарегистрируйте станок, оснастку, координатную основу и применённую конфигурацию в объёме проекта. Фотография установки полезна, но не заменяет обозначения заготовки и программу. Данные разных установок нельзя объединять только по номеру заказа.
Производитель проволочных EDM выделяет систему проволоки, рабочую среду и её охлаждение как части оборудования. Для своего станка сохраните фактическое исполнение и доступные сведения о расходных материалах. Режимы обработки определяет технологическая документация.
| Объект | Что сохранить | Что объясняет |
|---|---|---|
| Заготовка | Материал и принадлежность | Происхождение деталей |
| Программа | Редакция и загрузка | Выполнявшееся задание |
| Установка | Оснастка и координаты | Положение обработки |
| Выполнение | Проходы и остановки | Фактический охват |
Сохранить историю реза
Свяжите запуск с фактической программой и состоянием установки. При доступности данных контроллера сохраняйте этапы, завершение проходов и причины остановок. Номер строки программы сам по себе может не объяснять геометрическое положение после повторного входа.
Обрыв проволоки, повторная заправка и продолжение должны иметь предусмотренные записи. Продолженный запуск не всегда является новым изделием. В то же время общий статус «завершено» не должен скрывать незавершённый отдельный контур или дополнительный проход.
Учесть рабочую среду
Для доступных измерений среды укажите физическую точку, единицы и связь с действующей конфигурацией. Состояние охлаждения, фильтрации и иных поддерживаемых узлов сохраняйте отдельно от результата обработки. Один нормальный параметр не подтверждает пригодность всей среды.
Например, часть задания выполнена до обслуживания системы, а продолжение — после него. Если обе записи объединены без события изменения, разбор условий обработки будет неполным. История должна показывать границу и фактическую принадлежность наблюдений.
Для многопроходного задания различайте черновой контур и последующие проходы, если такую историю предоставляет контроллер. Законченный первый проход не означает завершения всей предусмотренной обработки. При оценке доступности данных заранее проверьте, можно ли связать состояние программы с конкретным контуром; если нельзя, укажите ограничение вместо вымышленной детализации.
Проследить выходные детали
Каждую полученную деталь свяжите с исходной заготовкой, выполнением и дальнейшим маршрутом. Остаток и незавершённые объекты учитывайте отдельно. Фактическое количество не следует автоматически приравнивать к числу контуров в программе.
Результаты контроля связывайте с экземпляром и методом. Статус завершения станка не является заключением о геометрическом соответствии. Начните с одного задания, включающего остановку и продолжение, затем проверьте восстановление пути каждой детали. Такой проект сохраняет фактическую историю изготовления, позволяя отличить план обработки от выполненного реза и подтверждённого результата.